کاربرد در صنعت: نقش تصویربرداری پرتو ایکس در کنترل کیفیت

کاربردهای پرتو ایکس در صنعت
نقش تصویربرداری پرتو ایکس در کنترل کیفیت
چکیده
- کنترل کیفیت بررسی می کند که محصول، الزامات تعیین شده را برآورده کند.
- بازرسی ظاهری، آزمون شیمیایی و آزمون فیزیکی و مکانیکی هر کدام اطلاعات خاصی می دهند، اما هیچ کدام به تنهایی عیب داخلی را بدون برش یا شکستن قطعه نشان نمی دهند.
- آزمون غیرمخرب (NDT) قطعه را بدون از بین بردن قابلیت استفاده آن بررسی می کند.
- در پرتونگاری صنعتی (Industrial Radiography)، تفاوت تضعیف پرتو (Attenuation) در بخش های مختلف قطعه در تصویر دیده می شود.
- توموگرافی کامپیوتری پرتو ایکس (X-ray Computed Tomography | XCT) از چند تصویر، اطلاعات سه بعدی از ساختار داخلی قطعه می دهد.
- پرتونگاری محدودیت هایی دارد و جایگزین همه روش های کنترل کیفیت و NDT نیست.
مقدمه
تصویربرداری پرتو ایکس (X-ray Imaging) در کنترل کیفیت می تواند عیب های داخلی قطعه را بدون برش یا تخریب آن نشان دهد. ترک، تخلخل و حفره از بیرون دیده نمی شوند، اما ممکن است در تصویر پرتو ایکس دیده شوند. این روش از خانواده آزمون غیرمخرب (Non-Destructive Testing | NDT) است. در این مقاله می خوانید کنترل کیفیت چه روش هایی دارد، پرتو ایکس کجا به کار می آید و چه محدودیت هایی دارد.
مبانی کنترل کیفیت و آزمون غیرمخرب
کیفیت و کنترل کیفیت چیست؟
یک قطعه ممکن است از بیرون کاملاً سالم به نظر برسد؛ سطحش صاف است، ابعادش درست است و رنگ و شکلش مناسب است. حتی هنگام کارکرد اولیه هم مشکلی نشان نمیدهد. آیا همین موارد برای اطمینان از کیفیت کافی است؟ پاسخ همیشه مثبت نیست.
سازمان بین المللی استاندارد (ISO) در استاندارد ISO ۹۰۰۰:۲۰۲۶، کیفیت را میزانی تعریف میکند که ویژگیهای ذاتی یک شیء، الزامات را برآورده میکنند. این شیء میتواند محصول، خدمت، فرایند، سامانه یا موارد دیگر باشد.
کنترل کیفیت (Quality Control | QC) بخشی از مدیریت کیفیت است و بر برآورده شدن الزامات کیفی تمرکز دارد.
کنترل کیفیت فقط به این معنا نیست که محصول را نگاه کنیم و بگوییم ظاهر خوبی دارد. در بسیاری از صنایع باید ویژگیهای مختلف محصول اندازه گیری، آزمایش و بررسی شود؛ از ترکیب شیمیایی و خواص مکانیکی تا ابعاد، عملکرد و ساختار داخلی.
اما یک پرسش مهم باقی میماند: اگر عیب موردنظر داخل محصول باشد و از بیرون دیده نشود، چگونه آن را پیدا کنیم؟ اینجاست که آزمون غیرمخرب و تصویربرداری پرتو ایکس اهمیت پیدا میکنند.
کیفیت محصول چگونه بررسی میشود؟
کنترل کیفیت مجموعه ای از فعالیت هاست که به کمک آن مشخص میشود آیا محصول، ماده یا قطعه تولیدشده با الزامات تعیین شده مطابقت دارد یا نه. این الزامات میتوانند بسیار متفاوت باشند. به همین دلیل نمی توان یک روش واحد برای همه محصولات تعیین کرد.
سامانه های مدیریت کیفیت برای بررسی انطباق محصول با الزامات، از مجموعه ای از روش های بازرسی، آزمون، اندازه گیری و پایش استفاده می کنند. انتخاب روش به نوع محصول، ویژگی موردنظر و الزامات صنعت بستگی دارد.
برای بررسی کیفیت محصولات روش های متنوعی وجود دارد. یکی از تقسیم بندی های کاربردی، تفکیک روش ها بر اساس ماهیت ویژگی موردنظر است. در ادامه سه گروه از این روش ها را می بینید.
-
بازرسی ظاهری و ابعادی (Visual and Dimensional Inspection)
گاهی ساده ترین روش، یکی از مؤثرترین روش هاست. در بازرسی ظاهری، محصول از نظر این مواردی بررسی می شود:
- ترک های قابل مشاهده (Visible Cracks)
- خوردگی (Corrosion)
- تغییر شکل (Deformation)
- خط و خش (Scratches)
- نقص سطحی (Surface Defects)
- کیفیت اتصال (Joint Quality)
- شکل و وضعیت ظاهری (Appearance)
همچنین می توان ابعاد، ضخامت، قطر، طول، فاصله ها و سایر ویژگی های هندسی را با ابزارهای اندازه گیری بررسی کرد.
اما این روش ها یک محدودیت اساسی دارند: آنچه دیده یا اندازه گیری می شود، عمدتاً به سطح یا هندسه ی قابل دسترس محصول مربوط است. اگر ترکی در عمق قطعه باشد، حفره ای داخل آن وجود داشته باشد یا بخشی از اتصال درون محصول درست شکل نگرفته باشد، با نگاه کردن به سطح لزوماً نمی توان آن را تشخیص داد.
-
آزمون های شیمیایی (Chemical Testing)
کیفیت محصول در بسیاری از صنایع به ترکیب شیمیایی آن وابسته است. برای مثال، می توان نمونه ای از ماده را از نظر این موارد آزمایش کرد:
- عناصر تشکیل دهنده (Constituent Elements)
- درصد عناصر آلیاژی (Alloying Elements)
- ناخالصی ها (Impurities)
- ترکیب مواد (Material Composition)
- غلظت برخی ترکیبات شیمیایی (Chemical Concentration)
این آزمایش ها اطلاعات مهمی درباره ماهیت ماده می دهند. اما ممکن است ترکیب شیمیایی کاملاً مناسب باشد و محصول نهایی نقص ساختاری داشته باشد. برای مثال، قطعه ای فلزی می تواند از آلیاژ درست ساخته شده باشد، ولی در فرایند تولید، داخل آن تخلخل یا ترک ایجاد شده باشد. در این حالت، دانستن ترکیب شیمیایی به تنهایی کافی نیست.
-
آزمون های فیزیکی و مکانیکی (Physical and Mechanical Testing)
این گروه از آزمون ها ویژگی های فیزیکی و مکانیکی محصول را بررسی می کند. برای مثال، می توان این موارد را اندازه گیری کرد:
- سختی (Hardness)
- استحکام کششی (Tensile Strength)
- مقاومت فشاری (Compressive Strength)
- چگالی (Density)
- ضخامت (Thickness)
- رسانایی (Conductivity)
- خواص حرارتی (Thermal Properties)
این آزمون ها نشان می دهند محصول در برابر شرایط مشخص چگونه رفتار می کند. برای مثال، می توان قطعه ای را تحت کشش قرار داد تا معلوم شود چه مقدار نیرو را تحمل می کند.
اما یک پرسش باقی می ماند: اگر محصول پیش از آزمون ظاهراً سالم باشد، آیا باید برای بررسی ساختار داخلی آن را بشکنیم یا برش دهیم؟ در بسیاری از محصولات، پاسخ منفی است.
آزمون غیرمخرب (NDT) چیست و چه زمانی لازم می شود؟
یک قطعه صنعتی با ارزش بالا را تصور کنید. برای بررسی ساختار داخلی آن می توانیم قطعه را برش دهیم و داخلش را ببینیم، اما دیگر محصول سالم و قابل استفاده نداریم. یا فرض کنید قطعه بخشی از یک مجموعه بزرگ تر است و اصلاً نمی توان آن را جدا کرد یا برش داد.
در این شرایط، آزمون غیرمخرب (NDT) اهمیت پیدا می کند. هدف آن بررسی وجود نقص، ناپیوستگی (Discontinuity) یا ویژگی موردنظر است، بدون آنکه یکپارچگی یا قابلیت استفاده قطعه از بین برود.
آزمون های غیرمخرب در بازرسی مواد اولیه، قطعات نیمه ساخته، محصولات نهایی و بازرسی های حین سرویس کاربرد دارند. این روش ها برای شناسایی، تعیین محل و اندازه گیری عیوب سطحی و داخلی در مواردی مانند جوش ها، ریخته گری ها، آهنگری ها، مواد کامپوزیتی و سازه ها استفاده می شوند.
NDT شامل روش های مختلفی است؛ از جمله:
- بازرسی چشمی (Visual Testing | VT)
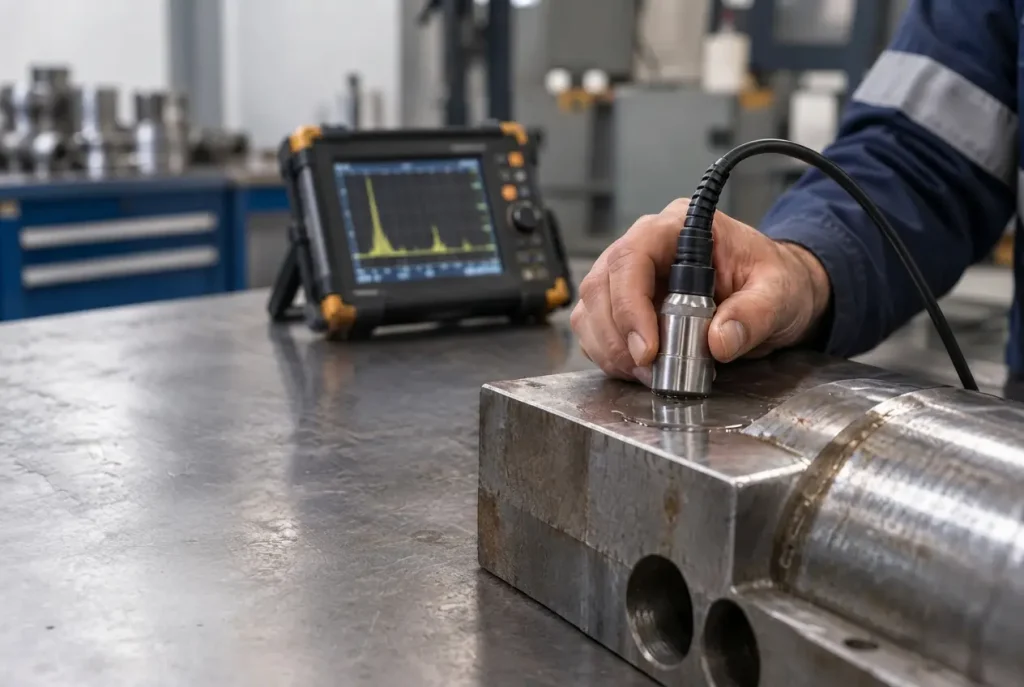
- آزمون اولتراسونیک (Ultrasonic Testing | UT)
- آزمون مایعات نافذ (Liquid Penetrant Testing | PT)
- آزمون ذرات مغناطیسی (Magnetic Particle Testing | MT)
- آزمون الکترومغناطیسی / جریان گردابی (Electromagnetic Testing | ET / Eddy Current Testing)
- آزمون پرتونگاری (Radiographic Testing | RT)
هر یک از این روش ها برای مواد، هندسه ها و انواع خاصی از ناپیوستگی ها مناسب تر است. در بسیاری از برنامه های بازرسی، ترکیبی از روش ها به کار می رود.
سازوکار تصویربرداری پرتو ایکس در بازرسی قطعه
پرتو ایکس فقط برای تصویربرداری پزشکی استفاده نمی شود. همان ویژگی ای که به پزشک اجازه می دهد ساختارهای داخلی بدن را بدون جراحی ببیند، در صنعت هم می تواند برای بررسی داخل قطعات و محصولات به کار برود.
در پرتونگاری صنعتی، پرتو ایکس از قطعه عبور می کند و آشکارساز (Detector) یا گیرنده تصویر آن را ثبت می کند. میزان تضعیف پرتو در مسیر عبور به ویژگی هایی مانند ضخامت، چگالی و ترکیب ماده بستگی دارد.
بنابراین اگر در مسیر پرتو، بخشی از قطعه حفره، تخلخل، ترک یا ناپیوستگی داشته باشد، مقدار پرتو عبوری در آن ناحیه می تواند با بخش سالم فرق کند. این تفاوت در تصویر ظاهر می شود و کنتراست (Contrast) ایجاد می کند.
روش های پرتونگاری دوبعدی و توموگرافی کامپیوتری (سی تی صنعتی)
در پرتونگاری معمولی، تصویری دوبعدی از میزان تضعیف پرتو در مسیر عبور از قطعه ایجاد می شود. اگر بخواهیم ساختار داخلی قطعه ای پیچیده را با جزئیات بیشتری بررسی کنیم، توموگرافی کامپیوتری پرتو ایکس (XCT) می تواند گزینه ی دیگری باشد. به آن سی تی صنعتی هم می گویند.
در سی تی صنعتی، تصاویر متعددی از زوایای مختلف ثبت می شود و از آن ها برای بازسازی ساختار داخلی قطعه استفاده می کنند. به این ترتیب، به جای یک تصویر دوبعدی می توان اطلاعات سه بعدی درباره ساختار داخلی به دست آورد.
از کاربردهای صنعتی سی تی می توان به تشخیص عیوب داخلی، بررسی ویژگی های هندسی و اندازه گیری ابعادی اشاره کرد. این موضوع برای قطعات پیچیده ای اهمیت دارد که ویژگی های داخلی آن ها با روش های معمول به راحتی قابل دسترسی نیستند.
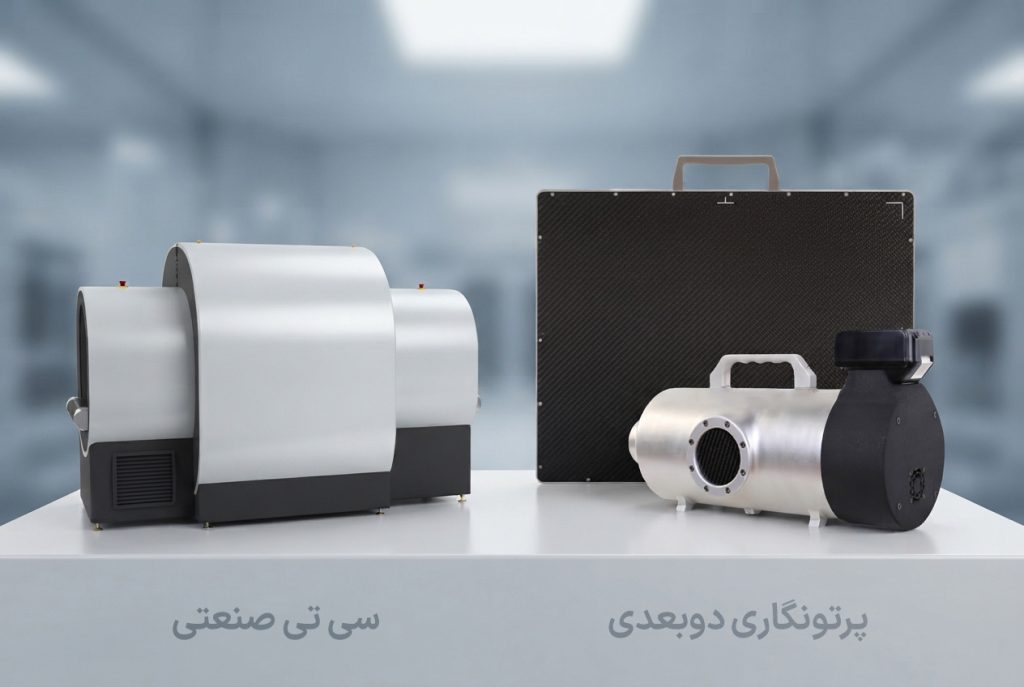
جدول زیر این دو روش را کنار هم می گذارد.
| روش | خروجی | کاربرد |
| پرتونگاری دوبعدی | یک تصویر دوبعدی از تضعیف پرتو | شناسایی ناپیوستگی های داخلی از روی تفاوت شدت در تصویر |
| سی تی صنعتی (XCT) | اطلاعات سه بعدی از بازسازی چند تصویر | قطعات پیچیده؛ تشخیص عیوب داخلی، بررسی ویژگی های هندسی و اندازه گیری ابعادی |
مثال واقعی: ترک داخلی در قطعه
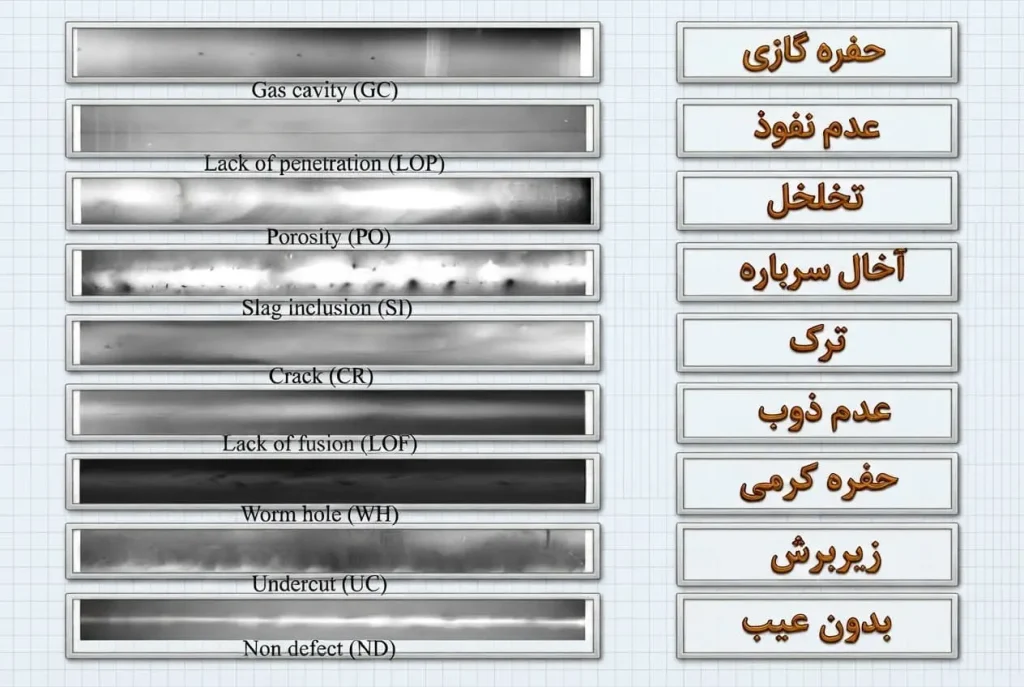
تصویر زیر نمونه ای واقعی از بازرسی است.
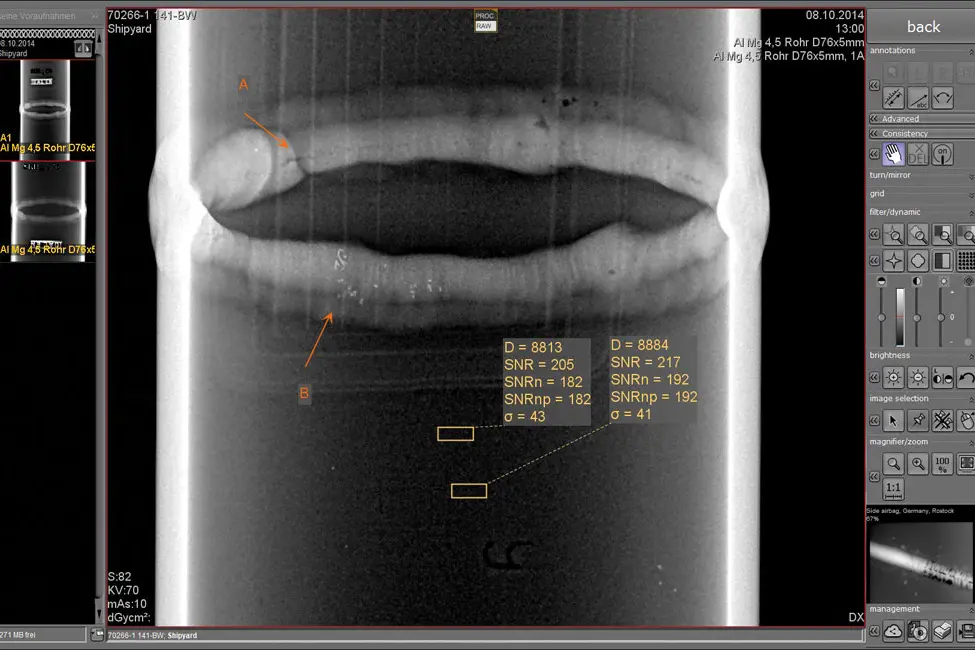
تصویر رادیوگرافی دیجیتال (DR) از یک جوش محیطی لوله آلومینیومی
این تصویر، نمای پرتو ایکس از یک جوش لوله را در یک محیط صنعتی نشان می دهد. فلز پایه و جوش به دلیل چگالی متفاوت آلومینیوم، سایه های مختلفی از خاکستری را ایجاد کرده اند. جوش دارای عیوب مشهود در ناحیه ریشه و احتمالاً در ناحیه کلاهک (نفوذ/تخلخل) است و نیاز به بررسی دقیق تر توسط بازرس فنی و احتمالاً انجام آزمایش های تکمیلی (مانند التراسونیک) دارد.
مقایسه، مزایا و محدودیت ها
مقایسه پرتونگاری با روش های دیگر کنترل کیفیت
جدول زیر روش های بررسی کیفیت را از نظر موضوع بررسی و محدودیت مقایسه می کند.
| روش | چه چیزی را بررسی می کند | نمونه موارد بررسی شده | محدودیت |
| بازرسی ظاهری و ابعادی | سطح و هندسه قابل دسترس | ترک قابل مشاهده، خوردگی، ابعاد | عیب داخلی را نشان نمی دهد. |
| آزمون شیمیایی | ترکیب و ماهیت ماده | درصد عناصر آلیاژی، ناخالصی ها | نقص ساختاری مثل تخلخل و ترک را نشان نمی دهد. |
| آزمون فیزیکی و مکانیکی | رفتار محصول در شرایط مشخص | سختی، استحکام کششی | ساختار داخلی را بدون برش یا شکستن قطعه نشان نمی دهد. |
| پرتونگاری صنعتی (NDT) | ساختار داخلی از روی تفاوت تضعیف پرتو | حفره، تخلخل، ترک داخلی | قابلیت تشخیص عیب به ضخامت، جنس، جهت عیب و تنظیم تصویربرداری وابسته است. |
مزایا
پرتونگاری صنعتی این مزیت ها را دارد:
- اطلاعات تصویری از ساختار داخلی قطعه می دهد.
- برای دیدن داخل قطعه لازم نیست آن را برش دهیم یا تخریب کنیم.
- سی تی صنعتی اطلاعات سه بعدی درباره ساختار داخلی فراهم می کند.
محدودیت ها
هیچ روش کنترل کیفیتی برای همه شرایط بهترین انتخاب نیست. پرتونگاری صنعتی هم محدودیت هایی دارد. کیفیت و قابلیت تشخیص عیب به این عوامل بستگی دارد:
- ضخامت قطعه (Part Thickness)
- جنس و چگالی ماده (Material and Density)
- شکل هندسی قطعه (Geometry)
- نوع و اندازه عیب (Defect Type and Size)
- انرژی پرتو (Radiation Energy)
- نوع آشکارساز (Detector Type)
- هندسه تصویربرداری (Imaging Geometry)
- کیفیت تصویر (Image Quality)
- پردازش و تفسیر تصویر (Image Processing and Interpretation)
به همین دلیل، انتخاب تکنیک مناسب و تنظیم درست پارامترهای تصویربرداری اهمیت زیادی دارد.
نکات مهم و کاربردی
این نکته ها هنگام استفاده از پرتونگاری در کنترل کیفیت مهم اند:
- روش را بر اساس نوع محصول، جنس، هندسه، نوع عیب مورد انتظار و الزامات فنی و پذیرش انتخاب کنید.
- تکنیک و پارامترهای تصویربرداری را درست تنظیم کنید؛ این تنظیم ها بر قابلیت تشخیص عیب اثر دارند.
- پرتونگاری را در کنار سایر روش های NDT در نظر بگیرید؛ در بسیاری از برنامه های بازرسی ترکیبی از روش ها به کار می رود.
- پرتونگاری صنعتی را افراد صلاحیت دار و با رعایت الزامات حفاظت پرتویی انجام دهند. درباره ایمنی و میزان پرتو فقط طبق مستندات و مقررات رسمی عمل کنید.
جمع بندی
کنترل کیفیت میخواهد بداند محصول، الزامات موردنظر را برآورده میکند یا نه. گاهی مشاهده و اندازه گیری کافی است؛ اما وقتی عیب داخل قطعه است، تصویربرداری پرتو ایکس میتواند بدون برش یا تخریب آن، اطلاعات تصویری از ساختار داخلی اش بدهد. این روش جایگزین بقیه روش های کنترل کیفیت و NDT نیست.
انتخاب روش مناسب به نوع محصول، جنس، هندسه، عیب مورد انتظار و الزامات فنی و پذیرش بستگی دارد.
پرسش های متداول
آیا برای پرتونگاری باید قطعه را برش داد یا شکست؟
خیر. پرتونگاری صنعتی از روش های آزمون غیرمخرب است و برای دیدن داخل قطعه، آن را برش نمی دهد یا تخریب نمی کند.
پرتونگاری صنعتی چه عیب هایی را نشان می دهد؟
می تواند برخی ناپیوستگی های داخلی مثل حفره، تخلخل و ترک را نشان دهد. اینکه عیب دیده شود یا نه، به ضخامت و جنس قطعه، اندازه و جهت عیب و تنظیمات تصویربرداری بستگی دارد.
پرتونگاری دوبعدی با سی تی صنعتی چه فرقی دارد؟
پرتونگاری معمولی یک تصویر دوبعدی می دهد، اما سی تی صنعتی از چند تصویر در زوایای مختلف، اطلاعات سه بعدی از ساختار داخلی قطعه به دست می آورد.
آیا پرتونگاری جایگزین سایر روش های NDT است؟
خیر. هر روش قابلیت ها و محدودیت های خاص خود را دارد و در بسیاری از برنامه های بازرسی، ترکیبی از روش ها به کار می رود.
چه کسی باید پرتونگاری صنعتی را انجام دهد؟
افراد صلاحیت دار، با رعایت الزامات حفاظت پرتویی. جزئیات را از مستندات و مقررات رسمی بگیرید.